 English
 русский
 简体中文


Дом / Новости / Новости отрасли / Термоиндукционные вкладыши для фармацевтических бутылок: выбор и запечатывание
Термоиндукционные вкладыши для фармацевтических бутылок: выбор и запечатывание
2026.10.01
Контент
- 1 Что такое термоиндукционный вкладыш и что он содержит
- 2 Как работает термоиндукционная сварка
- 3 Почему в фармацевтической упаковке используются термоиндукционные вкладыши
- 4 Выбор подходящего вкладыша для вашего контейнера и крышки
- 5 Распространенные виды отказов и способы их диагностики
- 6 Настройка и проверка процесса запечатывания
- 7 Поставщик и проверка качества
- 8 Ключевые выводы по выбору футеровки для индукционной термосъёмки
Наполненная бутылка из полиэтилена высокой плотности покидает линию розлива с крышкой, затянутой в соответствии со спецификациями. Он проходит под индукционным упаковщиком, и через несколько секунд фольга внутри крышки должна приклеиться к горлышку бутылки. Если вкладыш, крышка или герметик установлены неправильно, упаковка может выглядеть нормально, но не пройти проверку на герметичность. Таким образом, термоиндукционный вкладыш не является обычным диском из фольги. Это часть герметичной системы, включающей крышку, отделку горлышка контейнера, индукционный герметик и проверку качества. В этом руководстве объясняется, что делает вкладыш, как его выбирать, где уплотнения выходят из строя и что нужно проверить перед производством.
Что такое термоиндукционный вкладыш и что он содержит
Термоиндукционный вкладыш представляет собой многослойное уплотнение, которое находится внутри крышки. Когда закрытый контейнер проходит через индукционное поле, слой алюминиевой фольги нагревается вихревыми токами. Под воздействием тепла плавится полимерный термосвариваемый слой на стороне контейнера. Давление крышки удерживает размягченный слой на горлышке бутылки; после охлаждения фольга остается прикрепленной к контейнеру и образует герметичную мембрану.
| Слой | Общий материал | Основная функция | Что проверить |
|---|---|---|---|
| Фольга | Алюминиевая фольга | Генерирует тепло и обеспечивает барьер для влаги и кислорода. | Толщина, проводимость, микроотверстия, марка |
| Термосварка | Полимерное покрытие или восковая смесь | Склеивается с кромкой контейнера при нагревании | Совместимость с ПНД, ПП, ПЭТ, стеклом; прочность уплотнения |
| Поддержка | Картон, пенопласт, ПЭТ, целлюлоза | Поддерживает вкладыш в кепке и контролирует сжатие. | Толщина, плотность, упругость, посадка на колпачке |
Как работает термоиндукционная сварка
Индукционная запайка – это бесконтактный процесс. Катушка герметика создает переменное электромагнитное поле. Алюминиевая фольга во вкладыше нагревается, и термосвариваемый слой плавится. Крутящий момент крышки и верхняя нагрузка контейнера обеспечивают давление для склеивания. После того, как контейнер выходит из змеевика, уплотнение остывает и укрепляется.
Четыре переменные контролируют результат:
- Мощность: слишком низкая приводит к ослаблению уплотнений; слишком высокая обжигает вкладыши или коробит колпачки.
- Время выдержки: скорость линии меняет время выдержки, поэтому рецепт со скоростью 60 бутылок в минуту может оказаться неудачным при 120.
- Давление и крутящий момент: низкий крутящий момент создает каналы; чрезмерный крутящий момент деформирует крышку.
- Охлаждение: соединение должно затвердеть перед транспортировкой или маркировкой.
Установите настройки с учетом фактического контейнера, крышки, вкладыша, продукта и скорости линии. Настройка, скопированная из бутылки другого размера, является лишь отправной точкой.
Почему в фармацевтической упаковке используются термоиндукционные вкладыши
В регламентированной упаковке вкладыш выполняет сразу несколько функций:
- Доказательство вскрытия: наклеенная пломба из фольги показывает, что контейнер не открывался.
- Предотвращение утечек: снижает риск утечки жидкости во время транспортировки.
- Влаго- и кислородный барьер: фольга помогает защитить чувствительные лекарства.
- Контроль загрязнения: мембрана ограничивает проникновение микробов.
- Защита от хищения: видна сломанная пломба.
Эти преимущества имеют значение для флаконов для инъекций, флаконов для инфузий, флаконов с вакцинами, жидкостей для перорального применения и диагностических реагентов. Вкладыш не заменяет хорошую крышку или проверенный процесс наполнения, но он имеет решающее значение для целостности укупорочного средства контейнера. Например, система закрытия флаконов, в которой используется алюминиевые пластиковые колпачки для флаконов должны рассматриваться как единое целое, а не как отдельные части.
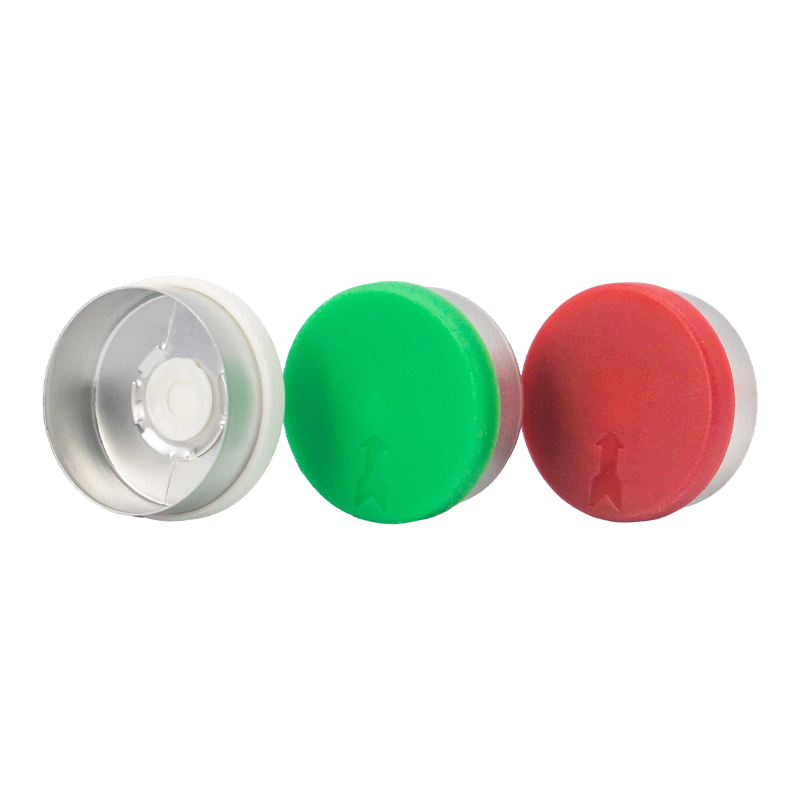 Алюминиевые пластиковые колпачки оптом для флаконов для инъекций и флаконов с вакцинами Композитная крышка для флакона с алюминиевой оболочкой, пластиковой вставкой и резиновой пробкой, предназначенная для защиты инъекционных препаратов. Изготовлено в чистых помещениях GMP на крупномасштабном производстве алюминиево-пластмассовых колпачков. Посмотреть продукт →
Выбор подходящего вкладыша для вашего контейнера и крышки
Начните с контейнера, а не с каталога вкладышей. Отделка шейки, материал и состояние поверхности определяют, какой слой термосварки будет склеиваться. Вкладыш из ПЭВП может не надежно прилегать к ПП, ПЭТ, стеклу или кромке с покрытием. Материал крышки, глубина кармана вкладыша, конструкция резьбы и крутящий момент также влияют на давление на уплотнении.
Прежде чем запрашивать образцы, проверьте эти элементы:
- Материал контейнера и чертеж отделки горлышка, включая диаметр, резьбу и плоскостность кромки.
- Тип кепки и размеры кармана для вкладыша.
- Температура наполнения и тип продукта: горячий, автоклавированный или замороженный.
- Метод стерилизации, например, оксидом этилена, гамма-излучением или автоклавом.
- Целевая скорость линии, модель сварочного аппарата и диапазон мощности.
- Требуемая прочность уплотнения, скорость утечки и барьерные характеристики.
Подложка из пеноматериала может выдерживать большее разнообразие колпачков; картонная подложка может обеспечить более прочное прилегание. Неправильная подложка может выпасть из колпачка или прилипнуть после запечатывания. Для инфузионных контейнеров европолипропиленовые крышки с вытяжным кольцом или двойным отверстием можно сочетать с совместимыми вкладышами, однако уплотняющее окно должно быть проверено.
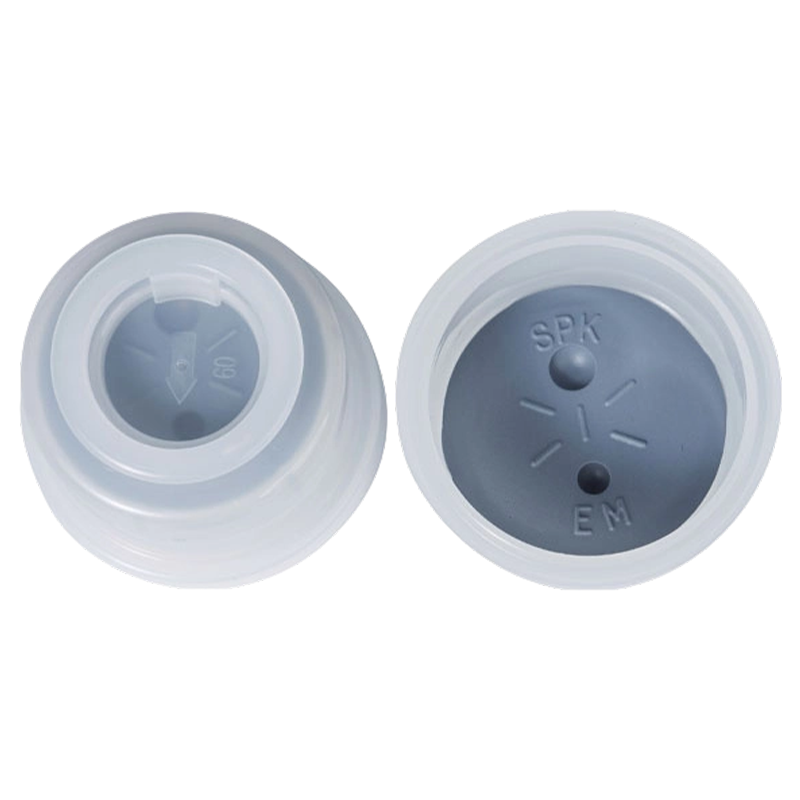 Европейские крышки из полипропилена с выдвижным кольцом для бутылочек для инфузий и растворов Полипропиленовые колпачки с защитой от несанкционированного вскрытия и встроенными кольцами для доступа к флаконам с инфузиями и растворами без инструментов. Совместимые вкладыши и параметры уплотнения должны быть проверены для конкретного применения. Посмотреть продукт →
Распространенные виды отказов и способы их диагностики
Большинство дефектов индукционной сварки возникают из-за несоответствия или смещения, а не из-за одного плохого вкладыша. В таблице показаны общие симптомы, вероятные причины и первые проверки.
| Симптом | Вероятная причина | Первые проверки |
|---|---|---|
| Слабое или частичное уплотнение | Низкая мощность, короткое время выдержки, низкий крутящий момент крышки или загрязненная кромка. | Проверьте производительность герметика, скорость линии, крутящий момент крышки и состояние кромки. |
| Фольга stuck in cap | Перегрев, неправильный разделительный слой или чрезмерное сжатие колпачка. | Уменьшите мощность или время выдержки; проверьте конструкцию вкладыша и глубину крышки |
| Сожженный или обесцвеченный вкладыш | Слишком высокая мощность, катушка слишком близко или двойной проход через герметик | Измерьте зазор катушки; подтвердите, что контейнеры проезжают один раз с правильной скоростью |
| Утечка после герметизации | Канал под фольгой, овальное горлышко или поврежденная губа | Проверьте отделку горловины, центрирование вкладыша и область уплотнения с помощью красителя или вакуумного теста. |
| Искажение крышки | Перегрев или тонкая стенка крышки | Проверьте смолу крышки, толщину стенок и время охлаждения. |
Не регулируйте мощность в одиночку. Тепло, время, давление и охлаждение взаимодействуют. Смена поставщика крышек или партии вкладышей может сдвинуть окно. Ведите записи настроек герметика, крутящего момента крышки, партии вкладыша и результатов испытаний, чтобы можно было отследить смещение.
Настройка и проверка процесса запечатывания
Начните с контролируемого испытания с использованием производственного контейнера, крышки, вкладыша, продукта и скорости линии. Проверьте низкую, среднюю и высокую мощность и время выдержки. Проверьте рисунок соединения на наличие однородного кольца без следов подгорания или каналов.
Валидация должна включать:
- Проверка на отслаивание или разрыв уплотнения.
- Испытание на проникновение красителя или вакуумное разрушение на герметичность.
- Визуальный осмотр на предмет покрытия фольгой, складок и повреждений крышки.
- Испытание крутящим моментом после герметизации и имитации транспортировки.
- Стабильность или моделирование доставки, когда это необходимо.
Во время производства проверяйте мощность запечатывающего устройства, скорость линии, крутящий момент крышки и качество уплотнения через определенные промежутки времени. Сохраняйте отдельные рецепты для каждого размера бутылки.
Поставщик и проверка качества
Поставщик вкладыша должен предоставить спецификации материала, данные о термосвариваемом слое, информацию о миграции или биосовместимости, где это необходимо, отслеживаемость партии и рекомендуемые окна запечатывания. Что касается фармацевтической упаковки, производство в чистых помещениях и документированная система качества снижают риск. Соответствие стандартам ISO 9001 и GMP является практическим сигналом того, что поставщик понимает регулируемые рынки.
Компания Jiangsu Changjiang Lids Co., Ltd. производит фармацевтическую упаковку с 2000 года и располагает чистым помещением класса C A. В ее ассортимент входят алюминиевые колпачки, алюминиевые пластиковые колпачки, европолипропиленовые колпачки, а также крышки для флаконов для инъекций, инфузионных флаконов и жидкостей для перорального применения. В нем говорится, что годовая мощность составляет 3 миллиарда алюминиевых и алюминиевых пластиковых крышек и 800 миллионов полипропиленовых крышек с использованием систем GMP и ISO 9001. Поскольку вкладыш, крышка и горлышко бутылки должны работать вместе, этот опыт производства крышек актуален. Вы можете запросить образцы или обзор вкладыша Чтобы подтвердить пригодность перед производством.
Спросите, как контролируются партии подложки и как управляются изменения в поставщиках фольги или пленки. Новое термосвариваемое покрытие может изменить характеристики герметизации, даже если готовая крышка выглядит одинаково.
Ключевые выводы по выбору футеровки для индукционной термосъёмки
- Рассматривайте вкладыш как часть комплексной системы укупоривания, состоящей из крышки, контейнера, герметика и процесса.
- Подберите термосвариваемый слой в соответствии с материалом контейнера и методом стерилизации.
- Управляйте мощностью, временем выдержки, давлением, крутящим моментом и охлаждением в одном окне.
- Подтвердить с помощью испытаний на герметичность и прочность уплотнения, а затем контролировать производство.
- Работайте с поставщиком, который документирует материалы, отслеживает партии и контролирует чистые помещения.
Термоиндукционный вкладыш выглядит просто, но он защищает продукт от линии розлива до пациента. Определите требования, протестируйте реальную систему и держите процесс под контролем.
Сопутствующие товары
-
Прочное и портативное решение для хранения жидкостей, предназначенное для безопасной транспортировки и обращения с неопасными и полуопасными жидкостями. Он обеспечивает надежное удержание, простоту...
Посмотреть больше -
Защитное и стерильное упаковочное решение, предназначенное для хранения контактных линз. Контейнер из полипропилена (ПП) со встроенным фольгированным уплотнением обеспечивает целостность продукта, уде...
Посмотреть больше -
Надежное и низкопрофильное вспомогательное решение, предназначенное для безопасного хранения инфузионных контейнеров в клинических и медицинских учреждениях. Плоская конструкция обеспечивает устойчиву...
Посмотреть больше -
Надежное и эргономичное решение для безопасного удержания инфузионных контейнеров в клинических и медицинских учреждениях. Конструкция «ракетки» со встроенной ручкой обеспечивает устойчивую, портативн...
Посмотреть больше -
Экономичное и долговечное герметизирующее решение для флаконов с пероральными жидкостями. Изготовленный из цельного алюминия, он формирует надежную резьбу при обжиме горлышка флакона, обеспечивая наде...
Посмотреть больше -
Алюминиевая пломба с защитой от несанкционированного доступа для полного удаления. Она оснащена предварительно нанесенной линией отрыва для легкого открывания: достаточно потянуть за язычок, чтобы акк...
Посмотреть больше -
Алюминиевая пломба с защитой от несанкционированного доступа. Колпачок оснащен предварительно надрезанными, разрушаемыми «мостиками», соединяющими основной колпачок с язычком. Для вскрытия эти перемыч...
Посмотреть больше -
Стандартная и экономичная алюминиевая пломба, предназначенная для инъекционных флаконов. Центральное отверстие позволяет открыть резиновую пробку для проникновения иглы, обеспечивая надежное обжимное ...
Посмотреть больше -
Прецизионное герметизирующее решение, предназначенное для систем доставки лекарств на основе картриджей, таких как предварительно заполненные шприцы и шприцы-ручки. Оно обеспечивает стерильную целостн...
Посмотреть больше -
Алюминиевая пломба с защитой от несанкционированного доступа, предназначенная для инъекционных флаконов. Она оснащена встроенным тяговым кольцом, которое при вытягивании аккуратно снимает весь алюмини...
Посмотреть больше -
Стандартизированная полипропиленовая крышка с вытяжным кольцом, предназначенная для флаконов с инфузиями и растворами. Это решение с защитой от несанкционированного доступа обеспечивает надежное закры...
Посмотреть больше -
Надежное и защищенное от несанкционированного доступа решение для укупорки, предназначенное для стандартных флаконов для инъекций. Это обеспечивает целостность уплотнения контейнера и безопасный до...
Посмотреть больше
-
Свяжитесь с нами
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Минчжу-роуд, 1, промышленный парк Юфан, город Янчжун, Чжэньцзян, провинция Цзянсу, Китай
-
Продукт
Алюминиево-пластиковые колпачки Алюминиевые колпачки Кепки из евро полипропилена Контейнеры из полипропилена для контактных линз с фольгированным уплотнением Пластиковая вешалка для инфузионного флакона Пластиковая канистра -
WhatsApp
Крис
-
WeChat
Лилиан
Авторское право © 2025 Jiangsu Changjiang Lids Co., Ltd. Все права защищены.
Информация, представленная на этом веб-сайте, предназначена для использования только в странах и юрисдикциях за пределами Китайской Народной Республики.
